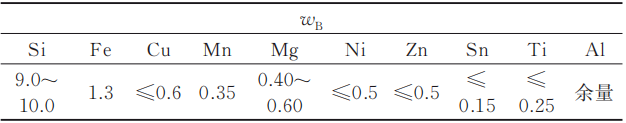
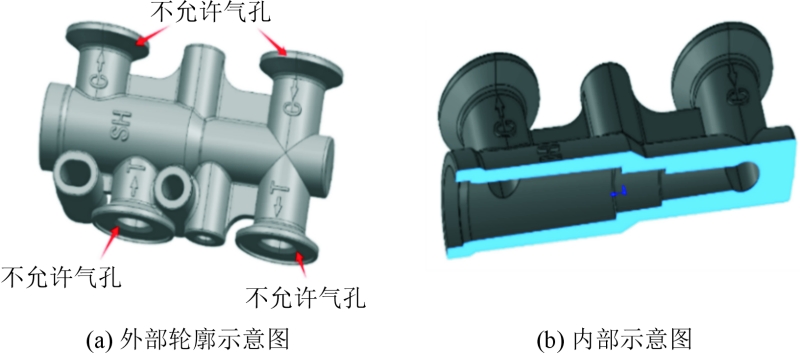
 原标题:新能源汽车调温器壳体压铸缺陷分析及改进措施 调温器作为提升新能源汽车能量利用率、续航里程及系统可靠性的关键部件,其壳体通常为铝合金压铸件。某型号调温器壳体要求压铸产品内部在0.2 MPa气压下无泄漏,密封端面加工后无气孔缺陷。然而在初始压铸生产过程中,该调温器壳体压铸件机加工后,密封端面及内部因气孔缺陷导致气密性测试不合格,产品报废率高达35%,压铸模关键部位型芯冲蚀、粘铝严重,即使进行表面涂层处理也未得到有效改善。此外,制品飞边过厚,增加了后续切除工作量,严重影响了生产效率和生产成本。针对上述问题,本研究结合 CAE数值模拟对初始压铸浇注系统设计进行分析,找出缺陷产生的原因,进而优化压铸工艺参数和浇排系统结构,为解决类似压铸件的缺陷问题提供参考。 图文结果 调温器压铸件三维结构见图1,轮廓尺寸为99.9 mm×56.3 mm×29.2 mm,毛坯净质量为136 g,材质为铝合金A360,化学成分见表1,平均壁厚为3.2 mm。该铸件结构相对复杂,产品面及分型面要求不能有毛刺、飞边等缺陷,所有外形尺寸需要符合图纸及装配需求。产品在0.2 MPa气压下要求无泄漏,因此内腔及密封端面不能出现缩松、气孔等质量缺陷。
图1 调温器壳体3D结构示意图 表1 A360合金的化学成分(%)
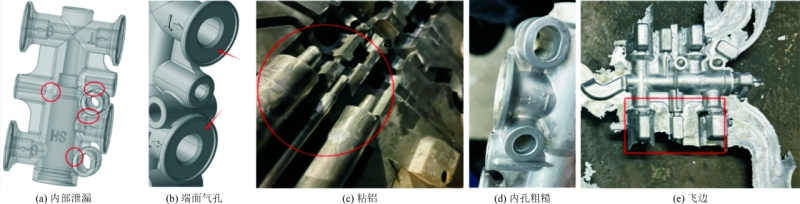
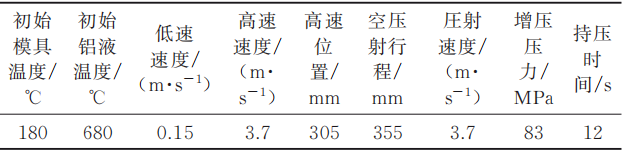
试生产过程中壳体压铸件缺陷见图2。发现大部分压铸件试压泄漏,见图2a。机加工后端面有明显气孔缺陷,见图2b。气孔直径在0.1~0.5 mm之间,分布较为密集,气密性测试合格率仅为65%。近浇口处两个型芯冲蚀现象非常严重,表面粘铝发白,见图2c。对应制品部位表面质量较差,见图2d,影响了尺寸精度。此外,由于模具型芯冲蚀粘铝导致模具配合间隙增大,使得压铸制品对应侧飞边厚度达到1.2~1.5 mm,见图2e,远超出设计允许的0.2 mm范围,后续切除工序耗时费力,生产效率低下。 使用Supreium铸造模拟软件按照初设方案进行仿真模拟,模型采用非结构化四面体网格划分。压铸模具材料为H13钢,压铸件与模具的传热系数设为20 000 W/(m2·℃),模具间的传热系数设为1 000 W/(m2·℃),模具外表面与空气的传热系数设为100 W/(m2·℃),温度设置为20 ℃,冷却水与模具的传热系数设为10 000 W/(m2·℃),主要压铸工艺参数见表2。
图2 初始方案调温器壳体压铸件缺陷 表2 主要压铸工艺参数
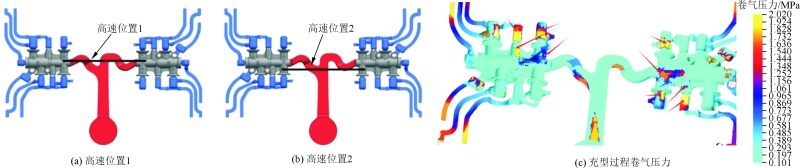
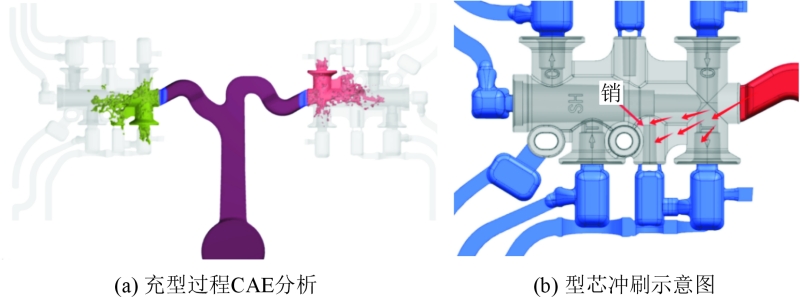
图3为初始方案充型流动模拟分析。结果显示,压铸件内部泄漏及端面气孔主要是由初始单侧浇口设计引发的缺陷,其根源在于非对称流动导致的流场失稳。从位置1起高速(见图3a),右侧浇道下拐角处积存冷料,会导致右侧产品冷料过多;从位置2起高速(见图3b),两个起始点不能同步。由于高速无法同步且浇道角度偏向产品一侧,在铝液充型过程中存在明显的卷气回流现象(见图3c),箭头所指的高亮区域气压达到1.4~2.0 MPa。根据伯努利原理,动压在局部区域过高会导致该区域静压降低,可能会从排气槽等间隙“抽吸”气体形成二次卷气;同时不对称的流动前沿使远端排气系统失效,型腔内部气体被包裹形成高压气穴,气体无法有效排出,凝固过程中形成气孔缺陷。
图3 初始方案铝液充型仿真分析 图4为初始方案充型金属液流动示意图。可见铝液在高压高速进入模具型腔时,由于浇注系统为单侧进浇且浇口角度向下,导致充型过程中出现明显的偏流现象,对靠近浇口处的两个型芯产生强烈的冲击作用,同时单个进浇面积仅为70 mm2,浇口处速度过高,进一步加剧了铝液的冲击力度。当铝液(约680 ℃)充填到模具型腔并与模具钢接触时,界面温度瞬时会超过模具钢的回火温度,导致局部软化;当熔融铝在与模具钢接触时的温度高于临界温度时,Fe原子和Al原子会相互扩散,形成一系列金属间相以及富铝液态面心立方相。高速铝液对型芯表面产生的持续剪切应力使得脆性金属间化合物层在热应力下开裂,模具钢表面产生疲劳微裂纹,成为铝液渗入的通道,产生“机械咬合”型粘铝。初始设计中的3根独立型芯提供了更多的棱角和间隙,加剧了铝液的湍流和热量积聚,加速了上述过程。由于模具型芯冲蚀粘铝导致模具配合间隙增大,同时浇注系统设计不合理造成充型压力分布不均,使得压铸制品对应侧飞边厚度达到1.2~1.5 mm(见图2e)。
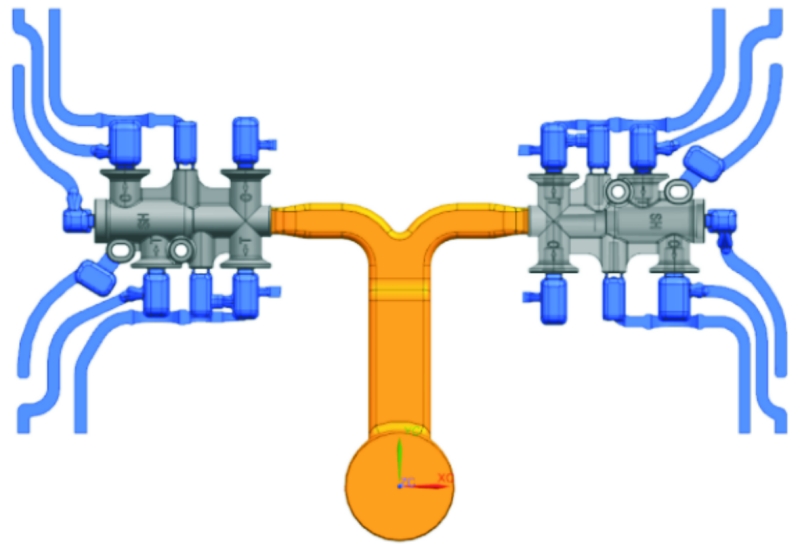
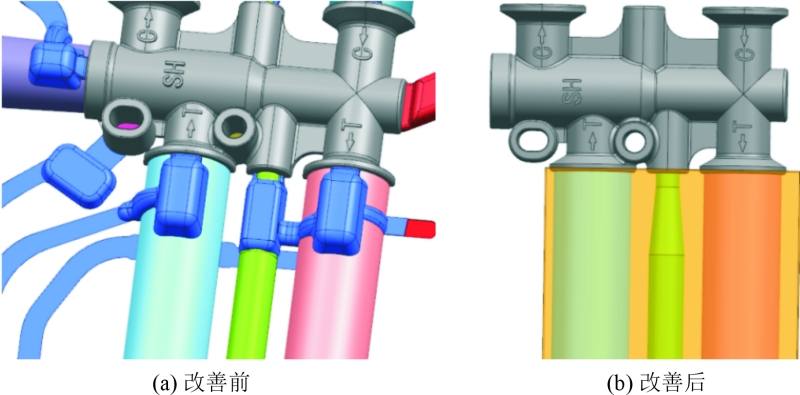
图4 充型过程金属液流动示意图 浇注系统设计通常需依据铸件的外形特征、内部构造及尺寸精度等要求,来确定浇口的具体位置与类型。调温器壳体压铸件浇口的选择主要遵循最短流动路径原则,使型腔各部分得以快速充填,缩短铝液的填充时间,从而减少型腔内铝液产生卷气或冷隔缺陷的风险,同时还应确保其位置便于后续去除。基于上述分析并结合初始浇注系统设计中存在的问题,将单侧进浇方式改为左右对称分流浇注结构(见图5),每个浇口面积扩大至75 mm2,总进浇面积从原来的140 mm2增加至150 mm2,确保铝液平稳进入型腔;调整浇口角度,使铝液进入型腔时的流向与型腔壁面小于45°角,减少铝液对模具关键部位的直接冲击;在浇注系统中增设导流槽和缓冲腔,进一步减缓铝液流速,使铝液充型更加平稳。优化后的对称分流设计构建了动量平衡的流场,消除了单侧冲击的动量源。浇口面积的增加直接降低了浇口速度,从而降低了雷诺数和动压,减弱了湍流强度和冲击力,导流槽的增设进一步引导流线,避免对型芯的直接垂直冲击。 针对原结构在生产中跑铝严重的问题,对模具型芯进行结构优化,将3根型芯改成一个整体式滑块,见图6。这种结构一方面有利于简化模具分型面,使渣包排气布置更简单,有效改善跑铝问题,另一方面也增加了型芯的强度,从而得以延长压铸模具使用寿命。
图5 改进后的浇注系统
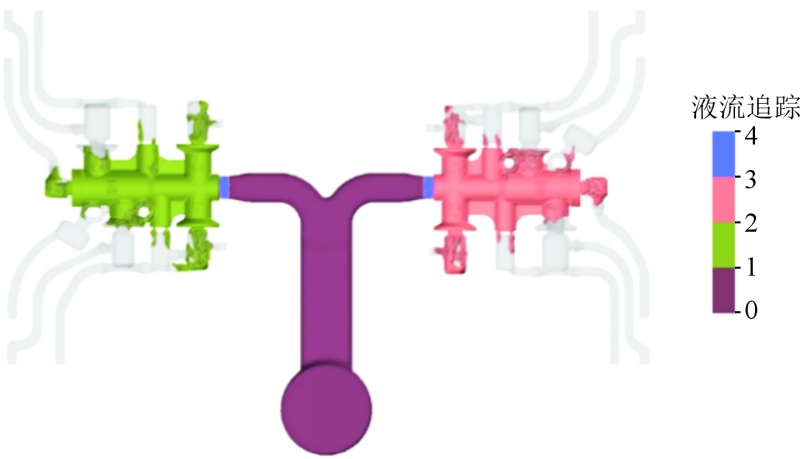
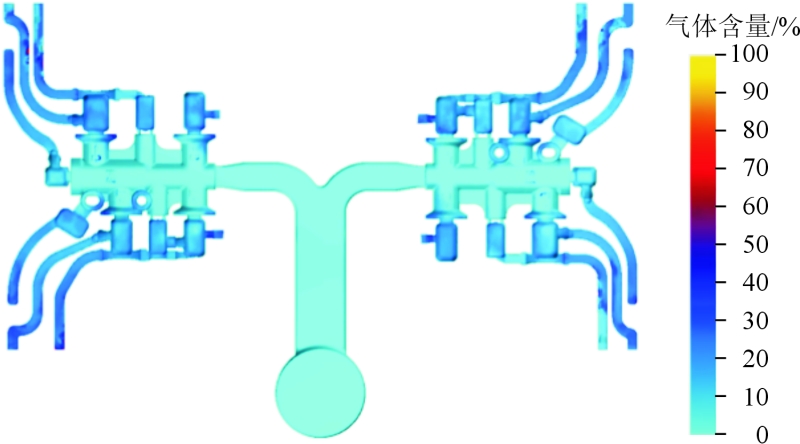
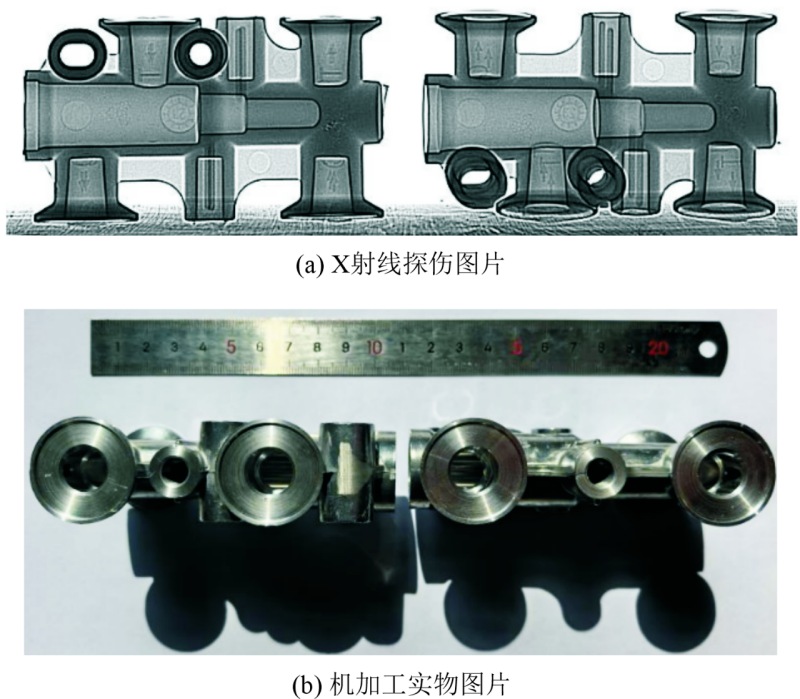
图6 改善前后模具结构 对优化后的压铸工艺及模具方案进行 CAE 数值模拟,结果见图7。铝液通过左右对称分流浇注系统进入型腔后,实现了平稳同步充型,充型顺序一致,无明显偏流现象,也未出现卷气回流现象,充型过程更加稳定。与初始方案进行定量对比,发现优化后冲头速度由3.70 m/s降低到2.55 m/s,浇口速度从62.1 m/s降至40.0 m/s,充型平稳性大幅提升。改进方案的气体含量分析结果见图8,可见填充结束后产品内部无红色高气压区域,密封端面区域的最大气体体积分数低于10%的经验气孔风险阈值,有效避免了缺陷的产生。 为验证数值模型的可靠性与改进方案可行性,对改进方案进行了实际试模,并将试模样件进行X射线探伤及机加工,见图9。从图9a可见,压铸件内部及密封端面区域在X光下无可见的气孔缺陷,机加工后的密封端面也无任何气孔缺陷,见图9b。
图7 改进方案的充型流动过程模拟结果
图8 改进方案的充型流动过程气体含量
图9 调温器壳体压铸件改进方案后状态 对称浇注与滑块结构改进方案虽效果显著,但其应用存在特定边界条件。首先,对称浇注系统要求铸件几何与热场大致对称。对于具有强烈非对称壁厚或热节的铸件,简单的几何对称进浇可能导致流动前沿严重不同步,反而恶化卷气,需采用基于流阻平衡的非对称浇道设计。其次,整体滑块结构增加了模具的初始制造成本和复杂性,不利于小批量生产。此外,滑块整体尺寸增大,可能对模具冷却水路的布局空间造成挤压,需进行更精细的热平衡分析。未来工作可探索将这些主动控制技术与本优化结构相结合,以应对更复杂的铸件。 结论 (1)采用CAE数值模拟技术揭示了铝合金调温器壳体压铸过程中出现的充型偏流、卷气回流等问题,为工艺优化和模具改进提供了基础。 (2)通过将浇注系统优化为左右对称分流结构、扩大浇口面积、调整浇口角度并增设导流缓冲结构及优化排气系统,有效解决了铝液充型偏流和卷气回流问题,消除了压铸件气孔缺陷。 (3)改进模具型芯结构减轻了模具型芯的冲蚀粘铝现象,减小了制品飞边厚度,延长了模具使用寿命。 《新能源汽车调温器壳体压铸缺陷分析及改进措施》
胡奖品1 贺军意1,2 李建军1,3 1. 宁波力劲科技有限公司;2. 宁波力劲智能铸造研究院有限公司;3. 宁波力劲智能装备有限公司;4. 浙大宁波理工学院机械工程与智能制造学院;5. 宁波精挚模具有限公司 本文转载自《特种铸造及有色合金》 |